Como você planeja o MOQ e o prazo de entrega para a válvula gaveta de latão e bronze?
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-30 Origem:alimentado


A aquisição de válvulas industriais exige o equilíbrio entre Quantidades Mínimas de Pedido (MOQ) e prazos rígidos de produção e envio. Você deseja evitar vincular o excesso de capital. Você também deve evitar rupturas de estoque críticas em projetos. Equilibrar estas duas variáveis representa um grande desafio para os profissionais da cadeia de abastecimento. O cálculo incorreto dos prazos para válvulas industriais ou hidráulicas pode facilmente atrapalhar cronogramas de projetos multimilionários. Por outro lado, ignorar as restrições de MOQ do fabricante aumenta rapidamente os custos por unidade. Isso prejudica suas margens de lucro. Nosso artigo fornece uma estrutura concreta baseada em dados. Nós o ajudaremos a calcular prazos de entrega realistas e a negociar melhores MOQs. Também mostraremos como avaliar parceiros de fabricação para pedidos de válvulas em massa. Você aprenderá os fatores metalúrgicos específicos que causam atrasos na produção. Você também descobrirá como estruturar adequadamente seu próximo pedido de compra.
Principais conclusões
- Válvulas padrão prontas para uso oferecem MOQs mais baixos e prazos de entrega de 2 a 4 semanas, enquanto as especificações OEM/personalizadas exigem de 8 a 12+ semanas devido às fases de ferramentas e fundição.
- As escolhas de materiais impactam diretamente os cronogramas de produção; peças fundidas complexas (como uma válvula gaveta de bronze flange a flange) exigem inerentemente ciclos mais longos de resfriamento e usinagem.
- Avaliar o estoque de matéria-prima de um fornecedor e a capacidade de testes internos é fundamental para prever com precisão as datas de entrega.
- A estruturação de pedidos de compra abertos com entregas em fases pode satisfazer MOQs elevados e, ao mesmo tempo, aliviar o fluxo de caixa e as cargas de armazenamento.
1. Como as especificações da válvula gaveta de bronze e bronze determinam o MOQ
As especificações da sua válvula influenciam diretamente o MOQ do fabricante. As instalações baseiam esses números de volume em limites físicos de produção, em vez de metas de vendas arbitrárias. Compreender esses limites operacionais ajuda você a negociar termos muito melhores.
Ferramentas padrão vs. ferramentas personalizadas
As configurações padrão aproveitam fortemente os moldes existentes. Válvulas que usam conexões NPT padrão ou suor permitem que os fabricantes aceitem MOQs mais baixos. Esses números geralmente ficam entre 500 e 1.000 peças. A fábrica já possui o ferramental. Eles podem facilmente encaixar seu pedido em execuções de produção padrão. Os designs OEM contam uma história muito diferente. Formas de corpo personalizadas ou rosqueamento exclusivo exigem ferramentas totalmente novas. As fábricas devem usinar novos moldes antes do início da fundição. Os fabricantes aumentam os MOQs para justificar esses custos iniciais de configuração. Eles simplesmente não podem pausar suas linhas de produção primárias para um pequeno lote personalizado.
Requisitos de conformidade material
A seleção de materiais impacta fortemente os requisitos de volume mínimo. Especificar a conformidade "Lead-Free" altera todo o ambiente de fabricação. Padrões como NSF/ANSI 61 exigem pureza rigorosa do material. Certas ligas de latão resistentes à dezincificação (DZR) restringem o fornecimento de matéria-prima. As fábricas devem evitar a contaminação cruzada. Muitas vezes dedicam fornos específicos exclusivamente para produção sem chumbo. Eles devem limpar completamente o equipamento entre os diferentes lotes de liga. Este processo intensivo requer compromissos de maior volume. Você não pode encomendar apenas 200 unidades de uma liga DZR altamente especializada. A fábrica perderia dinheiro significativo apenas com a mudança do forno.
Fatores de tamanho e peso
As dimensões físicas determinam o uso da matéria-prima. Válvulas mais pesadas e de maior diâmetro consomem significativamente mais metal por unidade. Os fabricantes raramente calculam MOQs com base em contagens rigorosas de unidades para itens grandes. Em vez disso, baseiam os MOQs na tonelagem total de matéria-prima. Eles calculam a quantidade de latão ou bronze derretido por ciclo de forno.
- Válvulas pequenas de 1/2 polegada podem exigir um MOQ de 2.000 unidades para atender ao peso mínimo de fusão.
- Válvulas industriais grandes de 4 polegadas podem exigir apenas um MOQ de 200 unidades.
- A capacidade do forno determina, em última análise, o tamanho do lote necessário.
Você deve alinhar o volume do seu pedido para corresponder a esses ciclos de forno. Esta abordagem estratégica minimiza o desperdício de energia e maximiza a eficiência da fábrica.
2. Detalhando o cronograma do lead time de fabricação
A previsão precisa requer a compreensão do processo de produção passo a passo. Atrasos em uma fase atrasam automaticamente todo o cronograma de entrega. Construir buffers de tempo mantém seus projetos seguros.
Fornecimento de matéria-prima e preparação de lingotes (1–3 semanas)
A produção começa muito antes de qualquer metal derreter. As fábricas dependem fortemente das cadeias globais de fornecimento de cobre e zinco. As flutuações do mercado podem atrasar as entregas de matérias-primas ao chão de fábrica. Os fornecedores devem primeiro garantir lingotes de alta qualidade. Eles então preparam esses lingotes para a mistura específica da liga. Testar as matérias-primas recebidas leva mais tempo. As equipes de controle de qualidade devem verificar a composição química utilizando espectrômetros.
Restrições de fundição e forjamento (2–4 semanas)
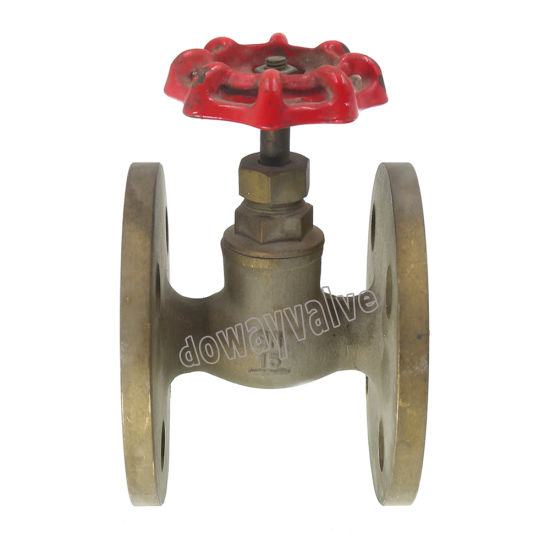
A formação do corpo da válvula continua sendo a fase mais demorada. As válvulas de latão padrão geralmente utilizam um processo de forjamento rápido. O forjamento aplica alta pressão às hastes de latão aquecidas. Este processo é incrivelmente rápido. Ele cria corpos de válvulas fortes e densos em poucos segundos. No entanto, configurações maiores de bronze exigem uma abordagem completamente diferente. Os fabricantes devem usar processos de fundição em areia mais lentos. Projetar e produzir uma válvula gaveta de bronze flange a flange complexa leva um tempo considerável. A fundição em areia envolve a criação de moldes descartáveis. O bronze fundido requer ciclos de resfriamento mais longos. Apressar esta etapa causa fraturas por estresse interno.
Usinagem e montagem (2–3 semanas)
Em seguida, as peças fundidas em bruto são transferidas para o departamento de usinagem CNC. As fábricas cortam roscas precisas e superfícies de assentamento lisas. Gargalos na usinagem CNC ocorrem frequentemente durante os períodos de pico. Cada máquina só pode processar um determinado número de unidades por hora. Após a usinagem, os trabalhadores montam os componentes internos. Eles instalam hastes, cunhas e tampas manualmente. A montagem adequada requer mão de obra qualificada para garantir tolerâncias rigorosas.
Teste, controle de qualidade e embalagem (1–2 semanas)
A garantia de qualidade constitui o obstáculo final à fabricação. Os técnicos submetem as válvulas a rigorosos testes de pressão hidrostática e pneumática. Eles verificam vazamentos na carcaça e integridade da sede. As unidades com falha voltam para reciclagem. A fábrica prepara então a documentação essencial. Embalar itens de metal a granel com segurança leva tempo. Os paletes devem passar por reforço estrutural para suportar cargas pesadas em trânsito.
Gráfico detalhado do lead time de fabricação| Fase de produção | Prazo estimado | Principais riscos de gargalo |
|---|---|---|
| Fornecimento de matérias-primas | 1–3 semanas | Escassez global de cobre/zinco, atrasos alfandegários em lingotes |
| Fundição e Forjamento | 2–4 semanas | Tempos de resfriamento, criação complexa de moldes de areia |
| Usinagem e Montagem | 2–3 semanas | Disponibilidade de máquinas CNC, escassez de mão de obra qualificada |
| Teste e embalagem | 1–2 semanas | Falhas em testes hidrostáticos, necessidades de caixas especializadas |
3. Remessa e Logística: Incluindo o Trânsito em Seu Cronograma de Aquisições
A conclusão da fábrica representa apenas metade da jornada. Variáveis de trânsito podem facilmente dobrar seu lead time geral. As equipes de compras devem criar amortecedores realistas para frete marítimo e desembaraço aduaneiro.
Cronogramas FOB vs. CIF
Compreender os Incoterms de envio evita desastres de agendamento. FOB (Free on Board) significa que a fábrica entrega a mercadoria no porto de embarque. Seu despachante cuida do resto da viagem. A cotação do prazo de entrega do fabricante geralmente termina no ponto FOB. CIF (Custo, Seguro e Frete) significa que o fornecedor cuida do envio para o porto de destino. No entanto, nenhum dos termos contabiliza o trânsito doméstico final. Você deve calcular a diferença entre a conclusão da fábrica ex-works e a entrega real em seu armazém.
Realidades do frete marítimo
A movimentação de metais pesados a granel por meio de frete aéreo custa muito caro. Você deve confiar no frete marítimo para grandes pedidos de válvulas. Os tempos de trânsito básicos dos principais centros de produção asiáticos para a América do Norte ou Europa levam cerca de 4 a 6 semanas. Os horários dos navios flutuam constantemente. O congestionamento portuário nos terminais de partida ou chegada acrescenta atrasos imprevisíveis. Não presuma que um navio parte no dia em que sua carga chega ao porto. Somente a consolidação de contêineres pode levar uma semana inteira.
Atrasos alfandegários e portuários
O desembaraço de importação apresenta outra variável importante. Os agentes aduaneiros inspecionam rotineiramente remessas industriais pesadas. Você deve sempre adicionar um intervalo de tempo de 10 a 15% à sua programação geral. Esse buffer normalmente equivale a 7 a 10 dias extras. É responsável pelos obstáculos ao desembaraço de importação e ao desembarque de contêineres. O trânsito doméstico de última milha via trem ou caminhão também enfrenta escassez de motoristas. O planejamento para esses atrasos garante que suas equipes de instalação nunca esperem pela falta de peças.
4. Como avaliar um fornecedor de válvula gaveta de latão e bronze para pedidos em grandes quantidades
Encontrar um parceiro confiável requer profunda diligência. Você deve examinar sites sofisticados e verificar as capacidades reais de fabricação. Um parceiro não confiável irá sempre perder prazos e produzir componentes de baixa qualidade.
Capacidade de produção vs. prazos de entrega reivindicados
Muitas empresas comerciais se apresentam como fabricantes diretos. Eles prometem entrega rápida, mas terceirizam o trabalho real. Você deve auditar minuciosamente um fornecedor potencial de válvula de gaveta de latão e bronze . Solicite antecipadamente listas detalhadas de equipamentos. Peça o número específico de máquinas CNC que eles operam. Informe-se sobre a capacidade do forno e os limites diários de fusão. A comparação de seu maquinário físico com os prazos de entrega declarados revela suas verdadeiras capacidades. Não aceite promessas superficiais. Solicite visitas em vídeo ao chão de fábrica durante os turnos de produção ativos.
Engenharia e Suporte Técnico
Um forte suporte técnico acelera a fase de aprovação de engenharia. Projetos complexos exigem documentação extensa antes do início da aquisição. Procure fornecedores que forneçam ativos digitais ricos. Eles devem oferecer fichas de apresentação, relatórios de testes de materiais e modelos 3D BIM. Fornecer especificações abrangentes de válvulas de gaveta de latão e bronze comprova sua maturidade técnica. Essa transparência permite que seus engenheiros verifiquem rapidamente a compatibilidade do sistema. Os fornecedores que não possuem esses documentos muitas vezes enfrentam um rigoroso controle de qualidade.
Processos internos vs. processos terceirizados
Cadeias de fornecimento fragmentadas aumentam drasticamente os prazos de entrega. Algumas instalações fundem o metal, mas terceirizam a usinagem e os testes. A movimentação de corpos fundidos pesados entre diferentes instalações introduz atrasos imensos. O clima, as greves nos transportes ou a falta de comunicação podem atrapalhar a transferência. Fornecedores que lidam com fundição, usinagem e testes sob o mesmo teto têm desempenho muito melhor. Eles experimentam menos atrasos entre instalações. Eles também mantêm um controle mais rígido sobre os parâmetros de qualidade. Esta integração vertical permite-lhes oferecer estimativas de prazo de entrega altamente confiáveis.
Certificações de Qualidade
A falta de certificações pode arruinar um pedido em grandes quantidades. As autoridades aduaneiras reterão os produtos não conformes indefinidamente. Os inspetores de construção rejeitarão válvulas não certificadas no local de trabalho. Verifique todas as aprovações do setor antes de fazer um pedido. Procure certificados ISO 9001 válidos. Verifique as aprovações cUPC, CE ou UL/FM com base em seus requisitos regionais. Solicite os números reais dos certificados e verifique-os através de bancos de dados oficiais. Esta etapa proativa evita rejeições catastróficas de projetos no momento da entrega.
5. Compras estratégicas: estratégias para otimizar MOQ e prazos de entrega
As equipes de compras inteligentes não aceitam apenas MOQs e esperam. Eles usam métodos estratégicos de compra para contornar essas restrições a seu favor. Você pode garantir melhores preços e, ao mesmo tempo, garantir a disponibilidade do produto.
A estratégia de pedido geral
Os fabricantes adoram receitas previsíveis. Você pode negociar um pedido de compra aberto para um compromisso de volume anual. Isso satisfaz os altos requisitos de MOQ do fabricante. Em troca, você agenda remessas mensais escalonadas. Isso alinha perfeitamente as entregas com o cronograma de instalação do seu projeto. Você não precisa aceitar 10.000 válvulas no primeiro dia. As entregas escalonadas aliviam significativamente o seu fluxo de caixa. Eles também eliminam enormes restrições de armazenamento em suas instalações.
Acordos de Estoque de Segurança
Construir um programa de estoque de segurança requer muita confiança. Faça parceria com seu fornecedor para manter um limite específico de matérias-primas em suas instalações. Alguns fornecedores ainda mantêm corpos fundidos semiacabados em suas prateleiras para você. Quando você faz um pedido repetido, eles pulam as longas fases de fornecimento e fundição. Eles passam diretamente para usinagem e montagem. Essa estratégia reduz drasticamente os prazos de entrega para pedidos subsequentes. Essencialmente, transforma um processo personalizado de 12 semanas em um ciclo de entrega rápido de 4 semanas.
Padronizando Especificações
A complexidade mata a eficiência das compras. Os engenheiros geralmente especificam válvulas ligeiramente diferentes para diferentes zonas de construção. Você deve trabalhar para padronizar essas solicitações. Reduza a variação nos SKUs solicitados em todos os seus projetos ativos. Combine volumes de pedidos para um único tipo de válvula gaveta de latão e bronze sempre que possível. Essa consolidação ajuda você a superar facilmente os MOQs. Também oferece uma imensa vantagem para garantir descontos significativos por volume. Simplificar seu inventário torna a manutenção de longo prazo muito mais fácil para o usuário final.
Práticas recomendadas para otimizar pedidos em massa- Audite o estoque de matéria-prima do fornecedor antes de assinar um contrato.
- Estabeleça penalidades claras para entregas atrasadas em seu contrato de compra.
- Padronize suas conexões de válvula e classes de materiais em vários projetos.
- Solicite uma execução piloto de 50 unidades antes de autorizar um lote de produção de 5.000 unidades.
Conclusão
A aquisição bem-sucedida de válvulas a granel requer um alinhamento operacional profundo. Você deve alinhar os cronogramas internos do projeto diretamente com as realidades de produção física do fabricante. Compreender as capacidades do forno, os tempos de resfriamento e as variáveis de trânsito permite que você planeje com eficiência. Prazos de entrega confiáveis não acontecem por acaso. Eles continuam sendo um subproduto da comunicação transparente com os fornecedores e das práticas de especificação padronizadas.
Assuma o controle do seu próximo ciclo de compras antecipadamente. Pare de adivinhar quando os componentes críticos chegarão. Avalie seus fornecedores atuais de acordo com os rígidos critérios descritos acima. Incentivamos as equipes de compras a solicitar um cronograma de produção detalhado, semana a semana, juntamente com sua próxima cotação em massa. Você também deve baixar antecipadamente folhas de especificações técnicas e ativos BIM para agilizar o processo de avaliação de engenharia.
Perguntas frequentes
P: Qual é um MOQ típico para válvulas gaveta de latão OEM?
R: Os projetos do fabricante de equipamento original (OEM) normalmente exigem um mínimo de 1.000 a 3.000 unidades. Esse volume justifica os altos custos iniciais de criação de ferramentas personalizadas e matrizes de forjamento. Válvulas de diâmetro maior podem oferecer MOQs ligeiramente mais baixos porque consomem mais matéria-prima por unidade.
P: A exigência de latão sem chumbo estende os prazos de produção?
R: Sim, especificar a conformidade sem chumbo geralmente estende os cronogramas em 1 a 2 semanas. As fábricas devem separar os lotes sem chumbo da produção padrão. Eles exigem um fornecimento rigoroso de matéria-prima e devem limpar completamente os fornos para evitar a contaminação cruzada, o que retarda inerentemente o ciclo geral de produção.
P: Quão mais rápido é o frete aéreo em comparação com o frete marítimo para amostras de válvulas?
R: O frete aéreo entrega as amostras em apenas 5 a 7 dias, enquanto o frete marítimo leva de 30 a 45 dias. No entanto, você só deve usar transporte aéreo para pequenos lotes de amostras. O imenso peso das válvulas de metal a granel torna financeiramente proibitivo o envio de ordens de produção inteiras.
P: Por que as válvulas de bronze conectadas por flange demoram mais para serem produzidas do que as válvulas de latão roscadas?
R: As válvulas de bronze flangeadas dependem de processos tradicionais de fundição em areia, que exigem extensa preparação do molde e longos tempos de resfriamento. As válvulas de latão roscadas normalmente utilizam forjamento de alta velocidade. A geometria complexa dos flanges também introduz requisitos de usinagem CNC mais complexos, acrescentando um tempo significativo à fase de produção.
