O que você deve inspecionar antes de aceitar a válvula esfera de latão?
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-14 Origem:alimentado


Aceitar uma remessa de válvulas sem um protocolo de controle de qualidade estruturado transfere um risco imenso diretamente para suas instalações. Falhas no sistema, violações de conformidade e tempo de inatividade operacional podem prejudicar a produtividade se você ignorar a inspeção de entrada. Defeitos visuais, classes de materiais incorretas e falhas internas de assentamento geralmente são completamente invisíveis inicialmente. Normalmente, você só os descobre depois de pressurizar todo o sistema. Esse descuido freqüentemente resulta em vazamentos catastróficos e sérios riscos à segurança. Precisamos de uma abordagem muito melhor para mitigar estes riscos operacionais. Este artigo fornece uma estrutura de inspeção rigorosa e baseada em padrões para sua equipe. Ajudaremos você a avaliar seu inventário de entrada de maneira eficaz e eficiente. Você aprenderá como garantir que cada unidade atenda aos seus rígidos requisitos operacionais antes de assinar o recibo de entrega. Exploramos os pontos de verificação de qualidade exatos que você deve implementar agora. A inspeção adequada protege seu pessoal e sua infraestrutura crítica desde o primeiro dia.
Principais conclusões
- Controle de qualidade visual e dimensional: Anomalias de superfície e defeitos de rosca são responsáveis pela maioria das falhas imediatas de instalação.
- Autenticação de material: A verificação de graus de liga específicos (por exemplo, DZR, sem chumbo) é fundamental para conformidade e vida útil a longo prazo.
- Validação de desempenho: Verificações funcionais de torque e testes hidrostáticos separam os componentes básicos dos ativos industriais confiáveis.
- Responsabilidade do Fornecedor: Uma inspeção de recebimento minuciosa atua como o scorecard final para avaliar seu parceiro de compras.
1. Verificações de integridade visual e estrutural
Você deve começar sua inspeção avaliando a condição externa dos componentes. Examine o corpo da válvula quanto a porosidade. Procure atentamente por microfissuras, fechamentos a frio ou bolhas superficiais. Um processo de forjamento premium produz uma superfície lisa e uniforme. Nunca deve apresentar excesso de linhas intermitentes ou de divisão ásperas. Uma fundição deficiente geralmente indica controles de fabricação abaixo do padrão. Estas anomalias estruturais enfraquecem o corpo. Eles eventualmente causam ruptura sob alta pressão do sistema.
A seguir, você deve avaliar os pontos de conexão. Os técnicos devem usar um medidor de rosca calibrado para verificar as roscas NPT ou BSPT. Inspecione as roscas quanto a rebarbas ou sinais de rosca cruzada. Esteja atento a marcas de usinagem inadequadas. Roscas mal cortadas freqüentemente causam escoriações. Eles também levam a vazamentos imediatos durante a instalação. Você não pode consertar fios danificados facilmente em campo.
Finalmente, confirme a consistência da espessura da parede em todo o lote. Meça com precisão a espessura da parede do corpo da válvula. Compare essas medições com os padrões de segurança básicos. A espessura adequada evita que o invólucro rompa sob pressão nominal máxima. Alguns fabricantes desbastam as paredes para economizar custos de material. Esta prática perigosa reduz drasticamente a margem de segurança.
Lista de verificação de defeitos visuais comuns:
- Corrupções superficiais ou arranhões profundos perto de áreas de vedação
- Perfis de rosca incompletos ou deformados
- Descoloração visível indicando tratamento térmico inadequado
- Corpo fundido assimétrico ou portas desalinhadas
Tolerâncias de inspeção dimensional padrão
| Área de inspeção | Condição aceitável | Critérios de rejeição |
|---|---|---|
| Superfície Corporal | Acabamento suave e uniforme | Corrosões visíveis, rachaduras, rebarbas afiadas |
| Passo da linha | Passa no medidor padrão de ir/não passar | Encadernação, frouxidão, cristas danificadas |
| Espessura da Parede | Atende ou excede o mínimo especificado | Variações superiores a -5% da especificação |
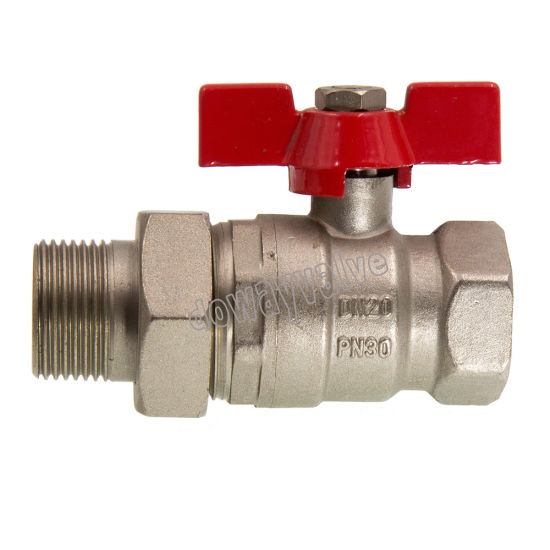
2. Verificação das especificações e materiais da válvula esférica de latão
A autenticação de materiais separa inventário confiável de falsificações perigosas. Você deve revisar as especificações da válvula de esfera de latão na chegada. Comece cruzando os relatórios de teste do moinho (MTRs) com o produto físico. Diferencie ligas de latão padrão como CW617N de latão resistente à dezincificação (DZR). O latão DZR é absolutamente obrigatório para aplicações agressivas com água. O latão padrão irá corroer rapidamente em certos ambientes. O zinco é lixiviado, deixando para trás uma frágil casca de cobre.
As verificações de conformidade são igualmente importantes para aplicações de água potável. Deve-se verificar visualmente a estampagem “LF” (Lead-Free) no corpo. Garanta total conformidade com os padrões NSF/ANSI 61 e 372. Os organismos reguladores penalizam fortemente as instalações pela utilização de materiais não conformes nos sistemas de água potável. Exija sempre prova documentada de certificação sem chumbo.
Você também deve avaliar o assentamento interno e os materiais de vedação. Certifique-se de receber uma válvula esfera de latão de alta qualidade com sedes de PTFE virgem. Verifique se há vedações de haste com anel de vedação duplo feitas de FKM ou EPDM. Esses elastômeros específicos evitam o desgaste a longo prazo. Eles também eliminam vazamentos frustrantes nas embalagens ao longo do tempo. As sedes de PTFE reciclado ou de baixa qualidade deformam-se rapidamente sob estresse térmico.
3. Atuação Funcional e Teste de Torque
Um exterior impecável não significa nada se a mecânica interna falhar. Você deve verificar primeiro o alinhamento da haste e da alça. Certifique-se de que a alavanca ou alça em T esteja perfeitamente alinhada ao furo interno. O desalinhamento indica práticas inadequadas de montagem. Uma alça desalinhada geralmente restringe o fluxo total da porta. Impede que os operadores conheçam a verdadeira posição da válvula.
Em seguida, avalie manualmente o torque de ruptura e de funcionamento. Acione uma amostra aleatória de cada lote de válvula esfera de latão recebido . A alavanca deve funcionar suavemente durante uma volta completa de 90 graus. Não deve prender ou apresentar fricção excessiva. Por outro lado, nunca deve parecer completamente solto. Uma alça solta geralmente indica compressão insuficiente da gaxeta da haste.
Finalmente, verifique o corpo quanto a restrições de orientação de fluxo. Procure atentamente as setas direcionais gravadas no metal. Muitos designs flutuantes padrão são bidirecionais. Contudo, configurações específicas requerem orientação rigorosa. Projetos que incorporam válvulas de retenção integrais ou mecanismos de ventilação específicos dependem inteiramente da direção correta do fluxo. Você deve verificar essas dependências antes da aceitação do inventário.
Gráfico de diagnóstico de torque
| Diagnóstico Sensação | Potencial Problema subjacente | Ação necessária |
|---|---|---|
| Torque de ruptura excessivo | Embalagem excessivamente apertada, assentos inchados | Rejeitar ou solicitar ajuste de fábrica |
| Movimento corajoso ou cativante | Detritos no furo, superfície da esfera danificada | Colocar em quarentena e inspecionar a cavidade interna |
| Alça solta ou desleixada | Haste subdimensionada, anéis de vedação com falha | Rejeitar lote, testar vazamento na haste |
4. Validação de vedação de pressão e estanqueidade
O teste dos limites de pressão estruturais não é negociável para a segurança do sistema. Você deve conduzir ou revisar os dados de testes hidrostáticos do casco. Verifique cuidadosamente a documentação de testes de fábrica. Alternativamente, realize verificações internas em suas próprias instalações. Os técnicos normalmente testam 1,5 vezes a pressão máxima de trabalho. Certifique-se de que o corpo da válvula não sue, chore ou vaze externamente durante esse período de retenção.
Após verificar o invólucro, avalie a integridade do fechamento interno. Você precisará de testes de assento pneumático para esta etapa. Certifique-se de que a esfera flutuante e as sedes de PTFE mantêm uma vedação à prova de bolhas. Realize este teste em pressões baixas e altas. Siga rigorosamente os padrões de teste API 598 ou EN 12266-1. Mesmo bolhas microscópicas indicam uma superfície de vedação comprometida.
Por último, confirme a segurança mecânica da haste. Verifique se o projeto apresenta uma haste à prova de explosão e carregada na parte inferior. A pressão do sistema empurra esta haste para fora contra um ressalto usinado. Isto evita que a haste seja ejetada perigosamente se a porca da gaxeta se soltar. Esta característica mecânica específica é vital para todos os sistemas industriais pressurizados.
Procedimento padrão de teste de assento:
- Fixe o componente na plataforma de teste pneumático com segurança.
- Aplique ar de baixa pressão (normalmente 80 psi) no lado de entrada.
- Observe o lado de saída usando banho-maria ou fluido de detecção de vazamento.
- Mantenha a pressão durante o período padrão (por exemplo, 15 a 60 segundos).
- Registre qualquer formação de bolha visível como uma falha.
5. Avaliando seu fornecedor de válvula esférica de latão pós-entrega
Seu processo de garantia de qualidade vai além do hardware físico. Você deve avaliar a documentação e a rastreabilidade fornecidas. Um confiável de válvulas de esfera de latão fornecedor fornecerá documentação abrangente imediatamente. Isso inclui números de lote precisos, certificados de materiais certificados e relatórios de testes de pressão no momento da entrega. A falta de documentação sugere fortemente uma falta de controle de qualidade da fábrica.
A seguir, avalie as embalagens e os métodos de proteção física utilizados. Examine como o fornecedor enviou o estoque para sua doca de carregamento. Fornecedores de qualidade usam consistentemente protetores de rosca de plástico. Eles colocam unidades individuais em sacos plásticos selados. Essa atenção aos detalhes evita a contaminação interna. Ele também evita danos de trânsito causados por unidades que se chocam na caixa.
Por fim, revise minuciosamente o processo de resolução de defeitos. Estabeleça um fluxo de trabalho claro para as unidades em quarentena que não cumpram esta estrutura de inspeção. Avalie como o fornecedor lida com a mercadoria devolvida. Um processo de RMA (Autorização de Devolução de Mercadoria) transparente e de baixo atrito comprova seu compromisso. Ele serve como um indicador-chave da viabilidade do fornecedor a longo prazo.
Conclusão
- A inspeção de recebimento adequada transfere o custo dos defeitos de fabricação de volta para o fornecedor.
- A rigorosa garantia de qualidade protege sua integridade operacional e evita vazamentos catastróficos.
- Integre esta lista de verificação específica aos seus procedimentos operacionais padrão (SOPs) para receber o inventário imediatamente.
- Use os dados de inspeção coletados para pontuar e refinar continuamente sua lista de fornecedores.
Perguntas frequentes
P: As válvulas esfera de latão precisam ser orientadas com o fluxo de água?
R: A maioria das válvulas esfera flutuantes padrão são bidirecionais e funcionam perfeitamente independentemente da orientação. No entanto, você deve especificar exceções onde o fluxo direcional realmente importa. Por exemplo, válvulas de esfera ventiladas específicas ou sistemas que exijam proteção dedicada contra congelamento devem estar voltados para uma direção específica. Sempre verifique se há setas direcionais no corpo antes da instalação.
P: Como posso verificar se a válvula é realmente resistente à dezincificação (DZR)?
R: Você deve procurar a marcação “CR” ou “DZR” fisicamente forjada diretamente no corpo da válvula. Depois, cruze esta marcação com os certificados de material fornecidos pelo fornecedor. A documentação deve indicar explicitamente um grau de liga compatível com DZR, como CW602N. O latão CW617N padrão não é resistente à dezincificação.
P: Qual é a taxa de vazamento aceitável durante um teste de pressão?
R: Para válvulas esfera de latão com sede resiliente que utilizam sedes de PTFE, a expectativa padrão sob API 598 é "Taxa A". Esta classificação rigorosa significa que nenhum vazamento visível ou bolhas são permitidos durante toda a duração do teste. Qualquer choro ou borbulhamento visível constitui uma falha imediata.
